


Nella produzione delle schede Rogers ad alta-frequenza, la deviazione dell'allineamento della laminazione e il restringimento del materiale sono i principali colli di bottiglia che limitano la resa e influiscono sulle prestazioni RF, soprattutto nelle strutture ibride Rogers+FR-4, dove la difficoltà di controllare questo problema aumenta in modo esponenziale.
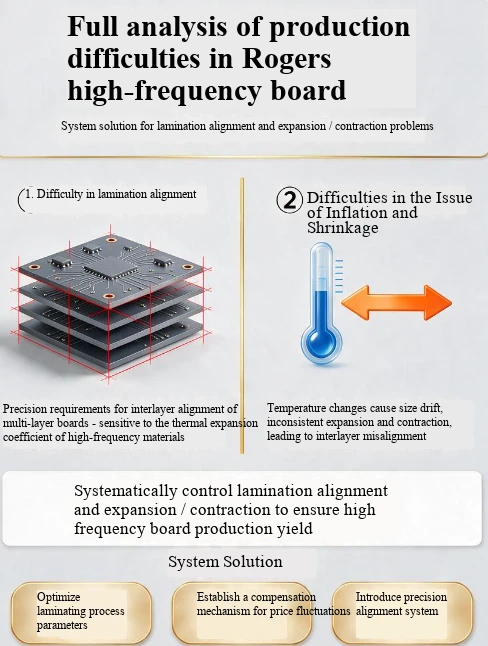
Le cause fondamentali dei due problemi fondamentali
Le tre cause principali dei problemi di inflazione e contrazione
Mancata corrispondenza CTE: il CTE dell'asse Z-del normale FR-4 è 50-70 ppm/grado, mentre il CTE dell'asse Z dei materiali Rogers a base di PTFE può raggiungere 200-300 ppm/grado. Anche la differenza nel CTE nel piano tra RO4350B e FR-4 può raggiungere 50 ppm/grado. L'ampiezza del ritiro durante la saldatura a compressione e a rifusione è diversa, il che provoca direttamente deviazioni dimensionali, concentrazione di stress tra gli strati e gravi deformazioni da delaminazione.
Accumulo di deformazione del processo: durante il processo di compressione, la resina del foglio semi-indurito (PP) scorre e si solidifica, determinando una compressione nella direzione X/Y dello 0,08% -0,12%; Dopo aver inciso la lamina di rame interna, lo stress da rotolamento viene rilasciato. Quando lo spessore del rame è maggiore o uguale a 2 once, l'effetto di deformazione sarà ulteriormente amplificato e la deviazione del pannello multistrato verrà facilmente superata dopo l'accumulo strato dopo strato.
Anisotropia del materiale: la lastra ad alta frequenza Rogers- è influenzata dalla direzione della tessitura della fibra di vetro e del flusso della resina e vi sono differenze naturali nei coefficienti di espansione e contrazione della direzione X/Y. La differenza massima di espansione e contrazione tra il bordo e il nucleo della tavola può raggiungere lo 0,03% e la tradizionale compensazione di ridimensionamento unificata non può coprire affatto tali deformazioni non lineari.
2. Difficoltà principali nell'allineamento dei laminati
La tolleranza dell'offset interstrato delle normali schede multi-strato è ± 75 μ m 125 μ m, mentre le schede ad alta-frequenza richiedono un controllo entro ± 50 μ m e le schede ad alta-frequenza HDI di fascia alta-richiedono addirittura ± 25 μ m. L'espansione e la contrazione asincrona di diversi materiali, nonché l'accumulo di deformazione in strutture multi-strato, possono facilmente portare allo spostamento della struttura degli interstrati e al disallineamento dei fori, causando infine distorsione della trasmissione del segnale, discontinuità di impedenza, deviazione interna della perforazione corta e altri problemi di scarto.
Sistema di soluzioni mirate
1. Ottimizzazione del materiale pre e dell'impilamento
Design di impilamento simmetrico: garantire che l'intera tavola sia distribuita simmetricamente attorno allo strato centrale, evitando deformazioni e deformazioni unilaterali causate da strutture asimmetriche dalla radice.
Aggiungi uno strato tampone di transizione: inserisci PP caricato con ceramica e altri materiali di transizione tra Rogers e FR-4 per agevolare la transizione delle modifiche CTE, che può ridurre lo stress tra gli strati di oltre il 60%. Allo stesso tempo, selezionare una speciale lastra semipolimerizzata compatibile con entrambi i substrati per migliorare l'effetto di fusione dell'interfaccia.
Pretrattamento del materiale: prima della compressione, il substrato Rogers viene essiccato sotto vuoto a 80 gradi/4 ore e il substrato in PTFE viene inoltre attivato in superficie per rimuovere completamente l'umidità, migliorare l'adesione con i fogli in PP ed evitare la deformazione dovuta all'assorbimento di umidità durante la lavorazione successiva.
2. Tecnologia di compensazione precisa per le fluttuazioni dei prezzi
Stabilire un modello di compensazione dinamica: abbandonare il tradizionale ridimensionamento lineare a valore singolo, stabilire database di espansione e contrazione indipendenti per diversi modelli di materiali, spessori della piastra e strati, impostare coefficienti di compensazione in modo indipendente nelle direzioni X/Y e dividere l'intera piastra in più regioni della griglia, con il centro della piastra come origine per la compensazione differenziata, adattandosi alle differenze di deformazione tra i bordi della piastra e il centro della piastra.
Modellazione segmentata della catena di processo: per i meccanismi di deformazione dei tre processi principali dopo l'incisione, la pressatura e la foratura dello strato interno, le variabili di deformazione corrispondenti vengono calcolate separatamente. I dati di espansione e contrazione di ciascuna fase sono inclusi nel sistema di precompensazione per evitare l'accumulo di deformazione strato dopo strato.
Calibrazione iterativa dei dati della prima scheda: impostare target di test di espansione e contrazione e anelli di allineamento interstrato sul bordo interno del processo, misurare i dati di offset target dopo aver premuto la prima scheda e utilizzarli come valore di compensazione pre-rilascio per la successiva produzione in batch per iterare continuamente e ottimizzare la precisione della compensazione.
3. Processo di allineamento della laminazione ad alta precisione
Sistema di posizionamento di aggiornamento: per le schede ad alta-frequenza con più di 20 strati, viene utilizzato un metodo di posizionamento composito a quattro slot (Pin Lam)+hot melt/rivetto invece del tradizionale posizionamento a due pin, controllando la precisione dell'allineamento di base entro ± 25 μ m.
Processo di riscaldamento e incollaggio a pressione passo dopo passo: adottando una curva di riscaldamento e aumento della pressione segmentata, la sezione a bassa-temperatura consente alla resina di fluire completamente e riempire gli spazi vuoti, mentre la sezione ad alta-temperatura completa la reticolazione-e l'indurimento, evitando la deformazione locale causata dal riscaldamento rapido e dalla perdita di controllo del flusso dell'adesivo; Una volta completata la compressione, raffreddarlo lentamente a temperatura ambiente sotto pressione, quindi pressarlo a freddo per più di 2 ore per rilasciare completamente lo stress residuo tra gli strati.
Imaging diretto laser LDI: la sostituzione dell'esposizione tradizionale della pellicola con l'apparecchiatura LDI elimina completamente gli errori di espansione e contrazione della pellicola stessa, con una precisione di esposizione di ± 0,005 mm. Allo stesso tempo, l'apparecchiatura può calcolare i valori di espansione e contrazione in tempo reale-in base ai fori di posizionamento sul bordo della tavola ed eseguire automaticamente la compensazione adattiva dell'allungamento sulla grafica.
4. Rilevamento completo del processo e controllo-a circuito chiuso
Dopo la compressione, la coincidenza tra il foro e il pad di saldatura viene controllata al 100% da apparecchiature a raggi X- per garantire che la deviazione dell'allineamento dell'interstrato sia controllata entro ± 50 μ m.
Eseguire un'ispezione completa dell'impedenza sullo strato del segnale chiave per verificare se la deviazione dello spessore del mezzo rientra in un intervallo controllabile ed evitare la deviazione dell'impedenza causata dal disallineamento della laminazione.
Condurre un test di resistenza alla pelatura al 100% sul prodotto finito per garantire che la forza di adesione tra gli strati sia maggiore o uguale a 1,2 kN/m e verificare la stabilità del processo di laminazione dal punto di vista dell'affidabilità.