


A differenza dei circuiti stampati convenzionali dell'elettronica di consumo, i circuiti stampati di grandi dimensioni e di alto livello utilizzati nelle apparecchiature di imaging medicale hanno generalmente le caratteristiche di grandi dimensioni del prodotto finito, strati concentrati di 20 o più, e alcuni modelli di fascia alta raggiungono addirittura 30 o più strati. Allo stesso tempo, devono anche soddisfare i severi requisiti di fluttuazioni di bassa impedenza, bassa perdita di segnale e resistenza all'invecchiamento ambientale a lungo termine. Dalla revisione ingegneristica preliminare alla consegna del prodotto finale, l'intero processo di produzione richiede l'istituzione di un sistema di controllo del processo dedicato in termini di precisione, coerenza e affidabilità.
Bloccare la resa dal punto di vista della progettazione: pre-approvazione DFM per scenari di imaging medico
Le sfide produttive dei circuiti stampati medicali di alto livello e di grandi dimensioni hanno cominciato ad emergere prima che i documenti di progettazione fossero ufficialmente importati nella linea di produzione. Le apparecchiature di imaging medicale integrano internamente un gran numero di canali di campionamento ad alta velocità, unità di elaborazione del segnale analogico e circuiti di alimentazione ad alta tensione. Nei layout PCB spesso coesistono aree BGA ad alta densità, lamine di rame di potenza di grandi dimensioni e cablaggi differenziali a lunga distanza. Una lieve negligenza può causare problemi come polarizzazione dello strato, impedenza che supera gli standard o diafonia del segnale.
-

(常见问题示例)
Per prodotti così richiesti, assumeremo un ruolo guida nell'avvio di audit DFM specializzati per scenari medici:
-
-
In base all'andamento generale della deformazione delle schede di grandi dimensioni, ottimizzare il layout della giunzione dei pannelli e la progettazione dei bordi del processo per evitare la deformazione allungata del circuito nell'area del bordo della superficie della scheda.
Per la struttura impilata di alto livello, il rapporto di corrispondenza CTE tra il foglio semi-indurito, la lamina di rame e il pannello centrale viene controllato uno per uno per ridurre il rischio di deformazione nei successivi processi di laminazione dall'origine.
Compensare la larghezza della linea e la spaziatura delle linee differenziali ad alta velocità e dei percorsi di alimentazione a bassa impedenza ampiamente utilizzati nelle apparecchiature di imaging, al fine di eliminare in anticipo la deriva dell'impedenza causata dall'incisione e dalla deviazione dello spessore del rame.
Condurre la verifica di conformità sui passaggi densi sotto BGA, sugli spazi vuoti di isolamento nelle aree ad alta tensione e sui nastri di isolamento del segnale analogico per garantire la piena conformità agli standard di sicurezza per il funzionamento a lungo termine delle apparecchiature mediche.
-
-
Caso: In un progetto di una scheda di controllo per imaging medicale a 32 strati, è stato attraverso la revisione pre-DFM che sono stati identificati in anticipo i pericoli nascosti come l'impilamento asimmetrico in alcune aree e la distribuzione gravemente non uniforme del foglio di rame in alcune parti del progetto originale. L'ottimizzazione della struttura di impilamento è stata completata senza incidere sulle prestazioni elettriche, ponendo solide basi per il successivo miglioramento della resa complessiva del processo.
Bloccare la resa dal punto di vista della progettazione: pre-approvazione DFM per scenari di imaging medico
La produzione di circuiti a strato interno per circuiti stampati di alto livello e di grandi dimensioni è la base fondamentale che determina l'integrità del segnale del prodotto finale. Lo strato interno delle apparecchiature di imaging medicale è spesso dotato di un gran numero di linee di campionamento analogiche a bassa tensione e percorsi di trasmissione dati ad alta velocità. La larghezza e la spaziatura della linea sono generalmente molto fini. Allo stesso tempo, gli effetti di allungamento ed espansione/contrazione termica dell'ampia superficie del pannello interferiscono direttamente con la precisione dell'allineamento degli strati intermedi.
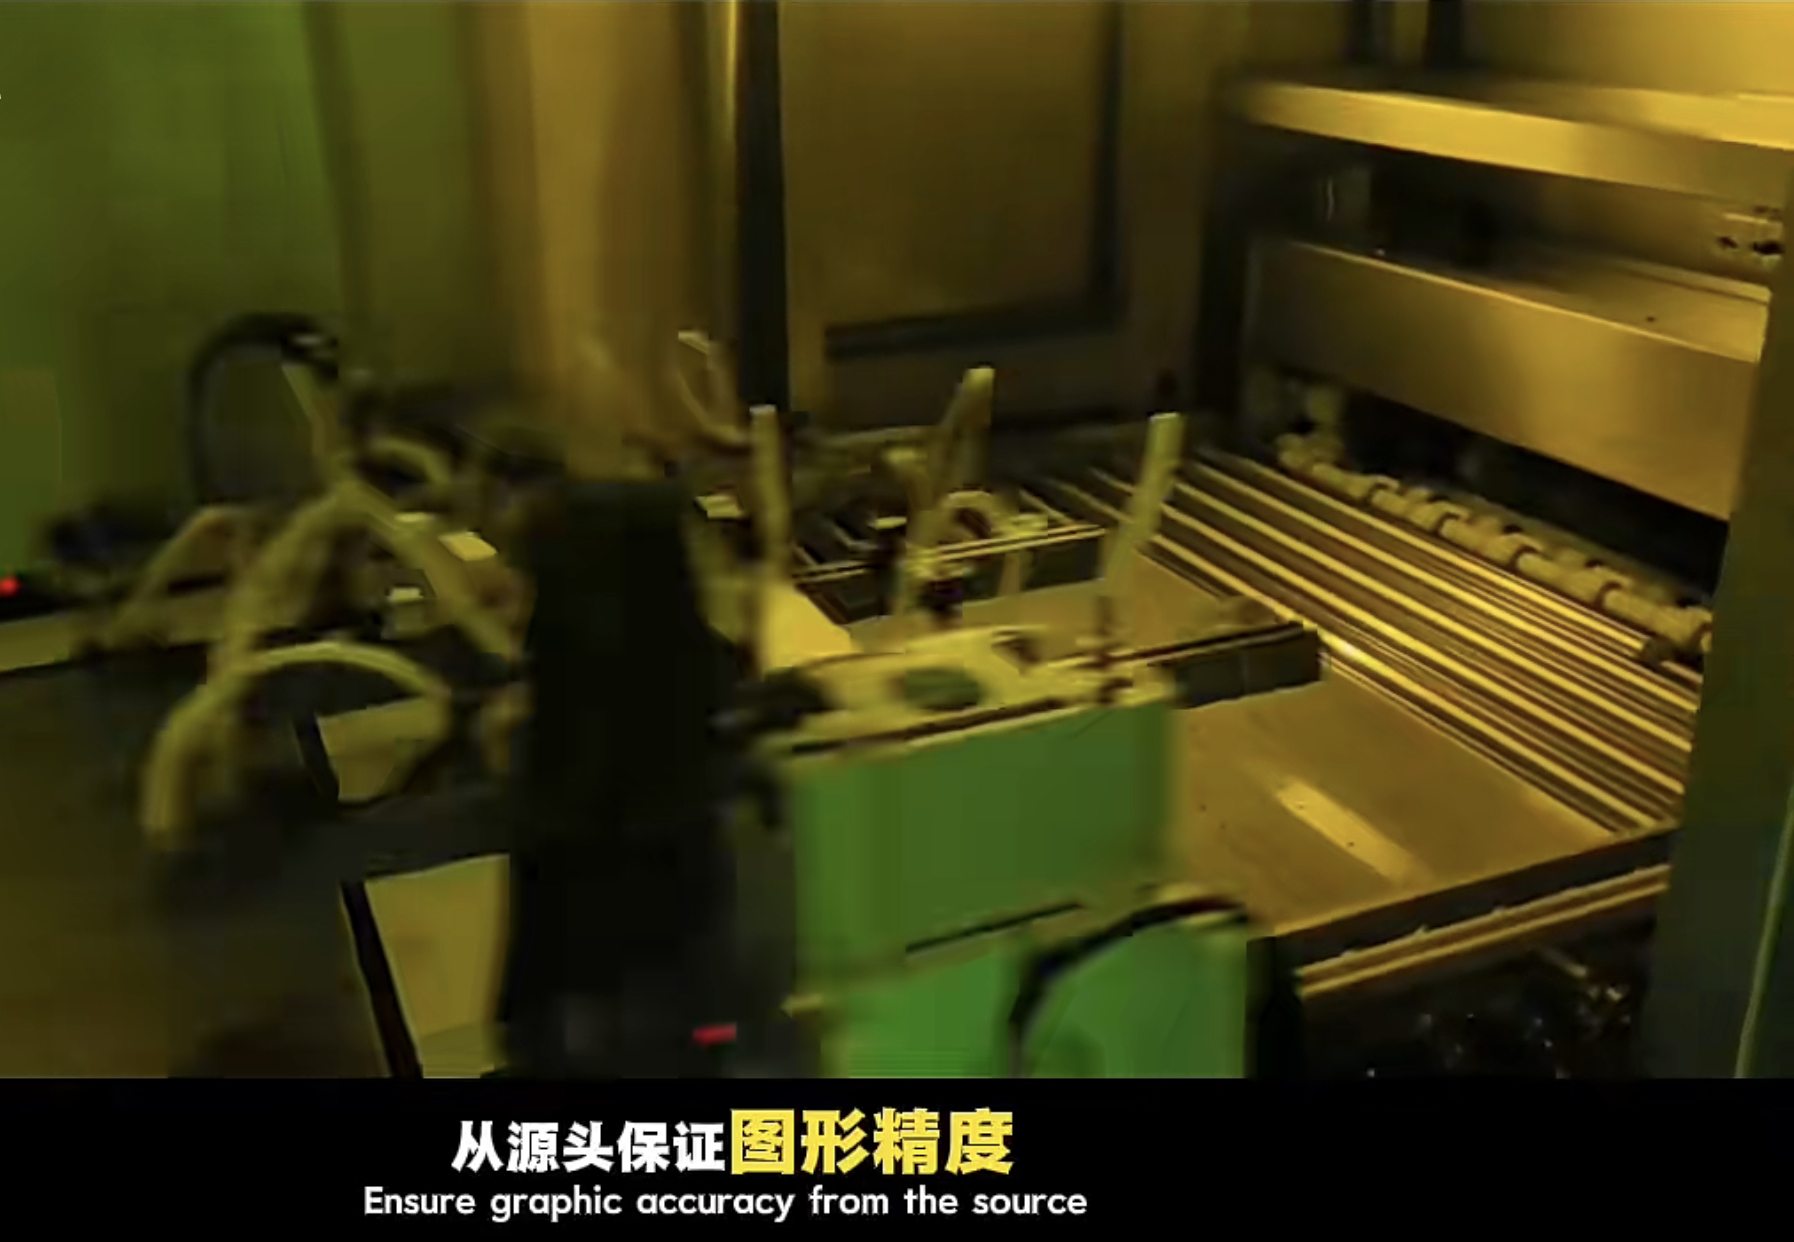
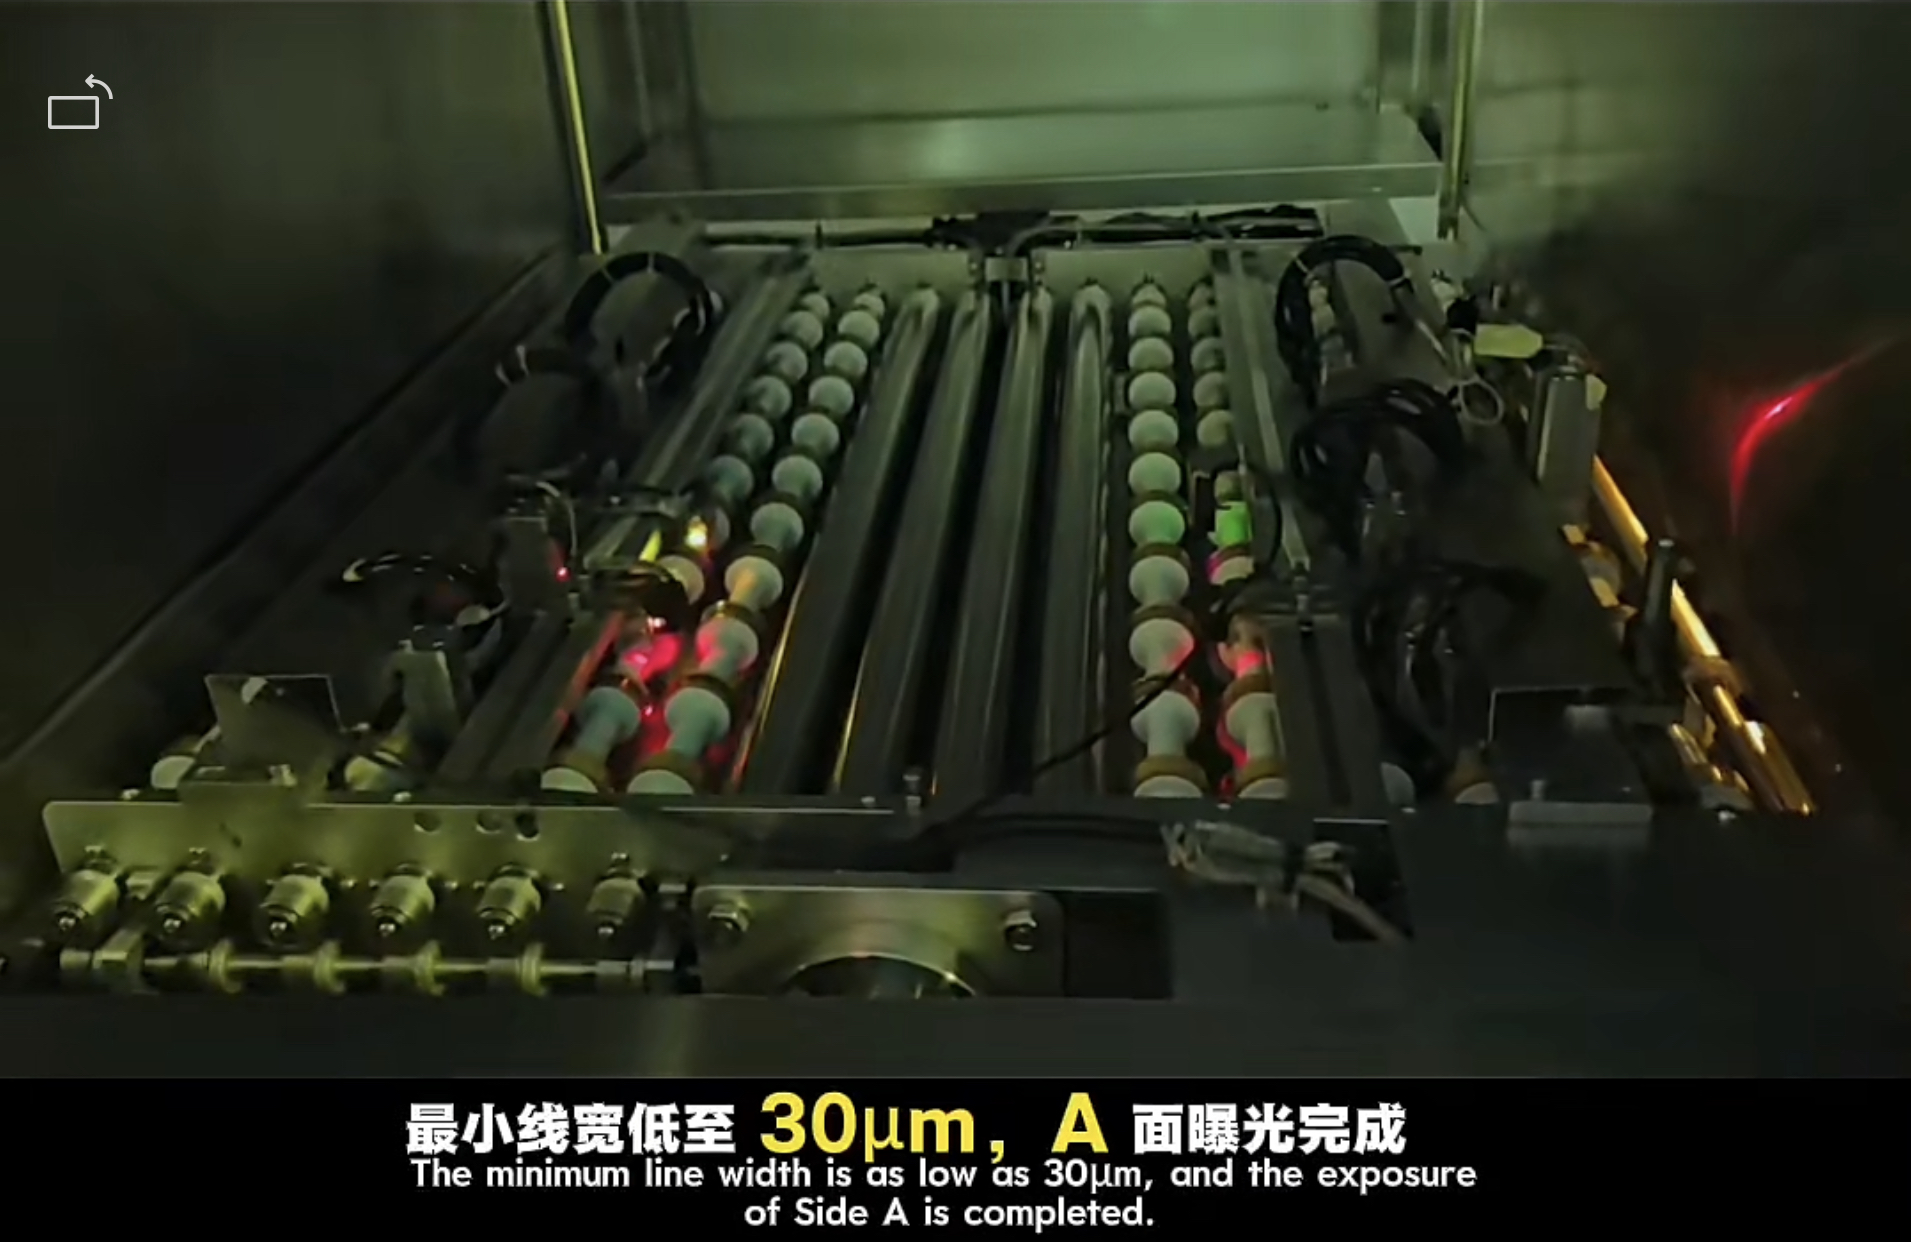
Nel processo di produzione vero e proprio, questo tipo di prodotto utilizza generalmente la tecnologia di imaging diretto del laser LDI invece della tradizionale esposizione della pellicola, che fondamentalmente evita l'errore di deformazione della pellicola stessa di grandi dimensioni. Allo stesso tempo, i coefficienti di espansione e contrazione di ciascuno strato del pannello centrale vengono misurati separatamente e compensati dinamicamente, in modo che la grafica del circuito in diverse posizioni possa rientrare accuratamente nell'intervallo consentito delle coordinate di progettazione. Una volta completata l'incisione del circuito, il processo di ispezione ottica automatica AOI è coperto al 100% e i circuiti aperti, i cortocircuiti, la larghezza della linea insufficiente e i difetti residui nel rame vengono controllati uno per uno per evitare che problemi nascosti nello strato interno confluiscano nei processi successivi.
|
|
|
Prendendo come esempio una scheda di acquisizione di immagini industriali a 22 strati di Uniwell Circuits, implementando il controllo graduale dell'espansione e della contrazione sulla scheda centrale interna, la deviazione di allineamento del circuito interno viene infine controllata entro ± 20 μ m. Anche nelle aree dei bordi delle tavole di grande larghezza, la precisione della larghezza della linea delle coppie differenziali fini rimane stabile, soddisfacendo pienamente i requisiti di elevata precisione di campionamento dei sistemi di imaging medicale.
Innovazione del processo principale: controllo antideformazione della compressione di grattacieli di grandi dimensioni
La compressione è il processo principale più difficile nella produzione di circuiti stampati medicali di grandi dimensioni e di alto livello, che determina direttamente la forza di legame tra gli strati e le prestazioni di deformazione dell'intera scheda. Il PCB utilizzato nelle apparecchiature per l'imaging medicale ha generalmente uno spessore relativamente grande, con alcuni prodotti finiti che hanno uno spessore superiore a 3 mm. Durante il processo di impilamento, dozzine di strati di pannelli centrali, fogli semi-induriti e lamine di rame vengono impilati strato dopo strato, il che può facilmente causare scivolamento tra gli strati, flusso irregolare della resina, concentrazione di stress locale e altri problemi in ambienti ad alta temperatura e alta pressione, portando infine alla delaminazione o deformazione del pannello e altri difetti.
Per i requisiti speciali dei prodotti di grado medico, alla fine del processo verrà stabilito un sistema di parametri di compressione dedicato:
-
-
Adottando una curva graduata di aumento della temperatura e della pressione per evitare differenze di stress locali causate da improvvisi sbalzi di temperatura su superfici di pannelli di grandi dimensioni.
Dovrà essere esercitato uno stretto controllo sulla simmetria della struttura laminata e la distribuzione del foglio di rame, la selezione dei fogli semistagionati e la disposizione dei pannelli centrali seguiranno tutti il principio della simmetria centrale.
Dopo la compressione, la calibrazione secondaria dell'interstrato viene completata attraverso fori di posizionamento con perforazione a raggi X per correggere ulteriormente l'offset complessivo delle piastre di grandi dimensioni
Dopo la compressione, viene eseguita un'ispezione completa della planarità del pannello per controllare rigorosamente la deformazione entro lo 0,75% dello standard IPC, soddisfacendo pienamente i requisiti di alta precisione del montaggio automatizzato delle apparecchiature mediche.
-
-
Caso: una scheda di controllo principale a 26 strati applicata a un sistema di imaging CT, utilizzando una tecnologia di pressatura personalizzata, ha risolto con successo il problema della deformazione dell'impilamento multistrato sull'ampia superficie della scheda. Il prodotto ha comunque mantenuto prestazioni di deformazione estremamente basse durante il successivo processo di saldatura a rifusione SMT e la resa di montaggio dell'area BGA ha raggiunto pienamente lo standard di livello delle apparecchiature mediche.
Lavorazione di fori di precisione e verifica dell'affidabilità di livello medico a circuito chiuso
Sono presenti numerosi fori passanti meccanici, fori posteriori ad alta precisione e alcuni fori ciechi di precisione utilizzati per l'interconnessione ad alta densità nel PCB delle apparecchiature di imaging medico. La precisione della posizione del foro, la rugosità della parete del foro e l'errore di controllo della profondità di perforazione posteriore influiranno direttamente sulla qualità della trasmissione del segnale. Le piastre di grandi dimensioni sono soggette a scuotimento superficiale e spostamento del foro durante la perforazione, mentre le strutture a molti piani richiedono un'uniformità estremamente elevata della metallizzazione delle pareti dei fori.
La parte produttiva adotta perforatrici CNC ad alta velocità e precisione, che abbinano velocità di perforazione esclusive e parametri di avanzamento per diversi diametri di fori e spessori di lamiera. Allo stesso tempo, i fori in eccesso nello strato del segnale vengono rimossi attraverso la tecnologia di perforazione posteriore, riducendo notevolmente la trasmissione e la riflessione dei segnali ad alta velocità. Il processo di deposizione del rame e di galvanizzazione della scheda intera controlla rigorosamente l'uniformità dello spessore del rame per garantire che lo spessore del rame di tutti i fori sull'intera scheda soddisfi i requisiti di affidabilità a lungo termine del grado medico.
Nella fase di prodotto finito, tutti i circuiti stampati di alto livello di grandi dimensioni per apparecchiature di imaging medicale devono essere sottoposti a una verifica completa dell'affidabilità a circuito chiuso: oltre ai convenzionali test elettrici sui pin volanti, verranno aggiunti rigorosi test di cicli termici, stress test di interconnessione IST e test ambientali ad alta umidità e alta temperatura per garantire che il prodotto non subisca separazione degli strati, frattura del rame o deriva del segnale in ambienti elettromagnetici complessi e scenari di funzionamento continuo a lungo termine negli ospedali.
La capacità produttiva di circuiti stampati di grandi dimensioni e di alto livello, dalle schede di test per imaging di semiconduttori a 32 strati alle schede di controllo per sistemi di imaging medicale a 20 strati, riflette essenzialmente la forza complessiva di materiali, apparecchiature, processi e sistemi di affidabilità. Per il settore dell'imaging medicale, un PCB stabile non è solo il supporto hardware delle apparecchiature, ma anche la garanzia fondamentale per dati diagnostici di imaging accurati e affidabili.