


processo del foro di spina del circuito stampatoè un collegamento fondamentale per garantire le prestazioni e l'affidabilità dei circuiti stampati. Con lo sviluppo di prodotti elettronici verso la direzione "leggero, sottile, corto e piccolo", l'integrazione dei circuiti stampati continua a migliorare e l'importanza del processo di plug-hole sta diventando sempre più importante.
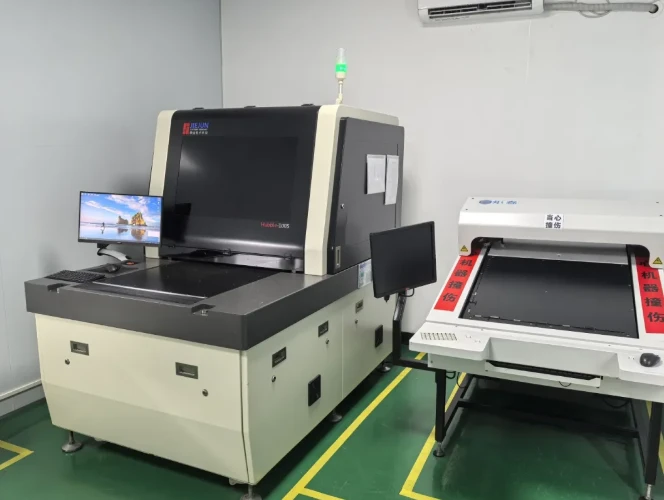
1, Lavori di preparazione
Prima di iniziare ufficialmente il processo di tamponamento è necessario svolgere una serie di lavori preparatori. In primo luogo, è necessario garantire che la superficie del circuito stampato da lavorare sia pulita, priva di macchie di olio, polvere e altre impurità per evitare di compromettere l'effetto del foro di spina. È possibile utilizzare la pulizia a ultrasuoni, la pulizia chimica e altri metodi per pretrattare i circuiti stampati, seguiti dall'asciugatura per garantire che la superficie della scheda sia asciutta. In secondo luogo, in base ai requisiti di progettazione del circuito stampato, selezionare i materiali adatti per il foro di connessione, comunemente inclusi resina, inchiostro, ecc. Materiali diversi sono adatti a diversi scenari applicativi. Ad esempio, in situazioni con requisiti di prestazioni elettriche elevate, verranno selezionati materiali in resina con buon isolamento e stabilità; Per i requisiti generali del foro del tappo della maschera di saldatura, sono più comunemente utilizzati inchiostri termoindurenti o fotosensibili. Allo stesso tempo, è necessario preparare l'attrezzatura necessaria per tappare i fori, come macchine per serigrafia, macchine per fori per tappi, ecc., ed eseguire il debug dell'attrezzatura per garantire che le impostazioni dei parametri soddisfino i requisiti del processo, come la tensione dello schermo, la pressione del raschietto, la velocità di stampa della macchina per serigrafia e la pressione di iniezione e la portata della macchina per fori per tappi.
2, foro di perforazione
La perforazione è un processo preliminare nella produzione di circuiti stampati, ma è strettamente correlato ai fori dei connettori. In base al progetto del circuito, utilizzare un trapano CNC per praticare fori conduttivi o fori ciechi sul circuito stampato. La precisione, la dimensione dell'apertura e la qualità della parete della perforazione influiscono direttamente sul successivo effetto di ostruzione. Per garantire la qualità della perforazione, è necessario scegliere una punta adatta e controllare i parametri di perforazione, come velocità e avanzamento. Ad esempio, per i circuiti stampati più sottili, la velocità di rotazione può essere opportunamente aumentata e la velocità di avanzamento può essere ridotta per ridurre al minimo bave e rugosità sulle pareti dei fori; Per i circuiti stampati più spessi, è necessario regolare i parametri per garantire la verticalità e la penetrabilità dei fori. Dopo aver praticato i fori, è necessario ispezionare il circuito stampato per rimuovere eventuali detriti o impurità rimasti nei fori, in preparazione alla successiva chiusura dei fori.
3, trattamento della parete del foro
Lo scopo del trattamento della parete del foro è migliorare l'adesione tra il materiale del foro del tappo e la parete del foro, garantendo la fermezza del foro del tappo. Generalmente, vengono utilizzati metodi di trattamento chimico, come il trattamento di microincisione della parete dei pori, per rimuovere lo strato di ossido, macchie di olio, ecc. sulla superficie della parete dei pori attraverso una soluzione chimica specifica, rendendo la parete dei pori microruvida e aumentando l'area di contatto tra il materiale del tappo e la parete dei pori. Durante il processo di microincisione, è necessario controllare rigorosamente parametri quali concentrazione della soluzione, tempo di trattamento e temperatura. Dopo la lavorazione, il circuito stampato deve essere accuratamente risciacquato con acqua pulita per rimuovere le soluzioni chimiche residue e quindi asciugato per garantire che le pareti del foro siano asciutte. Per alcuni circuiti stampati con requisiti speciali, potrebbe essere necessario eseguire un pre-trattamento come la ramatura chimica sulle pareti del foro per migliorare ulteriormente la forza di adesione tra le pareti del foro e il materiale del connettore.
4, foro del tappo
Il foro del tappo è la fase centrale dell'intero flusso del processo. I metodi comuni dei fori per i tappi attualmente includono fori per i tappi in resina e fori per i tappi per l'inchiostro.
(1) Foro del tappo in resina
Riempimento manuale della colla: per piccole quantità e specifiche speciali di circuiti stampati, è possibile utilizzare il riempimento manuale della colla. Utilizzando una siringa o uno strumento specializzato, iniettare lentamente il materiale in resina preparato nel foro per garantire che la resina sia completamente riempita e non vi siano bolle residue. Durante il processo di riempimento, è necessario prestare attenzione al controllo della velocità e della forza di riempimento per evitare un eccessivo traboccamento di resina all'esterno del foro. Dopo il riempimento, utilizzare uno strumento per raschiare via la resina in eccesso dall'apertura del foro.
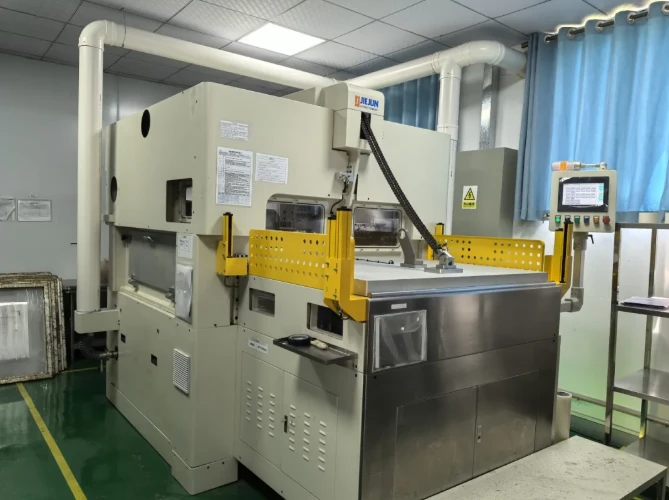
Foro del tappo a vuoto: per la produzione su larga-scala con requisiti di alta qualità per i fori del tappo, viene spesso utilizzata l'attrezzatura per il foro del tappo a vuoto. Posizionare il circuito stampato in un ambiente sotto vuoto e iniettare il materiale in resina nei fori attraverso l'apparecchiatura. Nello stato di vuoto, l'aria all'interno del foro viene estratta, il che è vantaggioso per un maggiore riempimento della resina in tutti gli angoli del foro, riducendo la generazione di bolle e migliorando la compattezza del foro del tappo. Ad esempio, nella produzione di circuiti stampati per alcuni prodotti elettronici di fascia alta-, è preferibile la tecnologia con foro per presa a vuoto per garantire l'affidabilità del prodotto.
Stampa del foro del tappo: utilizzare una macchina serigrafica per eseguire l'operazione del foro del tappo. Installare lo schermo con i corrispondenti modelli di fori sulla macchina serigrafica e utilizzare un raschietto per raschiare il materiale in resina attraverso lo schermo per riempire di resina i fori nel circuito stampato. Questo metodo è adatto per fori con apertura maggiore, quantità maggiore e distribuzione regolare. Durante il processo di serigrafia, è necessario regolare i parametri di stampa serigrafica, come la pressione del raschietto, la distanza tra lo schermo e il circuito stampato, per garantire che il riempimento della resina sia uniforme e completo.
(2) Foro per il tappo dell'inchiostro
Foro per il collegamento dello schermo in lamiera di alluminio: utilizzare un trapano CNC per praticare dei fori sul foglio di alluminio corrispondente alla posizione del foro per il collegamento della scheda a circuito stampato e realizzare lo schermo in foglio di alluminio. Installare lo schermo in alluminio sulla macchina serigrafica e utilizzare inchiostro termoindurente o fotosensibile per tappare i fori. Durante il processo di serigrafia, l'inchiostro viene riempito nei fori conduttivi del circuito stampato attraverso i fori sullo schermo in lamiera di alluminio. Questo metodo può controllare efficacemente la quantità di riempimento dell'inchiostro e garantire la consistenza dei fori del tappo, ma richiede un'elevata precisione nella produzione di lastre retinate in alluminio.
Foro per serigrafia diretta: utilizzando una dimensione di maglia specifica della serigrafia, come la serigrafia 36T o 43T, installata su una macchina serigrafica, collegare i fori conduttivi mentre si completa la stampa dell'inchiostro della maschera di saldatura sulla superficie della scheda. Questo metodo ha un flusso di processo relativamente semplice, ma a causa della grande quantità di aria immagazzinata nei fori passanti, durante il successivo processo di polimerizzazione, l'espansione dell'aria potrebbe attraversare la maschera di saldatura, causando problemi quali vuoti e irregolarità. Pertanto, i requisiti di controllo per le prestazioni dell'inchiostro e i parametri di stampa serigrafica sono relativamente severi.
5, Indurimento
Una volta completato il foro del tappo, la resina o l'inchiostro riempito devono essere polimerizzati per conferirgli una certa resistenza e stabilità.
(1) Indurimento della resina
Indurimento termico: posizionare il circuito stampato con i fori tappati in un forno e impostare la temperatura e il tempo appropriati per il riscaldamento e l'indurimento in base alle caratteristiche del materiale in resina. La temperatura generale di polimerizzazione è compresa tra 120 gradi e 180 gradi e il tempo varia da 30 a 90 minuti. Durante il processo di polimerizzazione, le molecole di resina subiscono reazioni di reticolazione per formare una struttura a rete tridimensionale, migliorando così la durezza e la resistenza della resina. Ad esempio, per alcuni materiali con foro di tappo in resina epossidica, vengono spesso utilizzati i parametri di processo di polimerizzazione a 150 gradi per 60 minuti.
Fotopolimerizzazione: se si utilizza una resina fotopolimerizzabile, è possibile polimerizzarla mediante irradiazione ultravioletta. Posizionare il circuito stampato nell'apparecchiatura di polimerizzazione UV e selezionare la sorgente luminosa e il tempo di irradiazione appropriati in base alla sensibilità della resina alle lunghezze d'onda UV. La velocità della fotopolimerizzazione è elevata, l'efficienza produttiva è elevata e può ridurre l'impatto del calore sui circuiti stampati. È adatto per circuiti stampati sensibili al calore o per scenari che richiedono un'elevata efficienza produttiva.
(2) Indurimento dell'inchiostro
Polimerizzazione dell'inchiostro termoindurente: simile alla polimerizzazione termica della resina, il circuito stampato con i fori tappati viene posizionato in un forno per reticolare e polimerizzare i componenti della resina nell'inchiostro a una temperatura specifica. La temperatura di indurimento dell'inchiostro termoindurente è generalmente compresa tra 150 gradi e 200 gradi, con un tempo di 20-60 minuti. I parametri di polimerizzazione degli inchiostri termoindurenti di marche e modelli diversi possono variare e devono essere adattati in base alla situazione reale.
Indurimento dell'inchiostro fotosensibile: innanzitutto, preasciugare la scheda del circuito stampato dopo averla collegata per rimuovere il solvente nell'inchiostro e lasciarla asciugare inizialmente. Quindi viene eseguita l'esposizione e i componenti fotosensibili nell'inchiostro subiscono reazioni fotochimiche attraverso l'irradiazione ultravioletta, formando strutture reticolate. Infine, sviluppare e rimuovere l'inchiostro dall'area non esposta, lasciando dietro di sé l'inchiostro intasato solidificato. Il tempo di esposizione e i parametri di sviluppo devono essere controllati con precisione in base alle caratteristiche fotosensibili dell'inchiostro e ai requisiti specifici del circuito stampato.
6, lucidatura
La superficie del foro del connettore polimerizzato potrebbe presentare irregolarità e deve essere lucidata per rendere liscia la superficie del circuito stampato e soddisfare i successivi requisiti del processo.
Lucidatura meccanica: utilizzando attrezzature come rettificatrici, la superficie dei circuiti stampati viene lucidata utilizzando strumenti come carta vetrata o mole. Durante il processo di lucidatura, è necessario controllare la pressione, la velocità e il tempo di lucidatura per evitare una lucidatura eccessiva che potrebbe causare l'usura del materiale del foro della spina o il danneggiamento della superficie della scheda a circuiti stampati. Dopo la lucidatura, il circuito stampato deve essere pulito per rimuovere residui di polvere e altre impurità sulla superficie.
Lucidatura chimica: per alcuni circuiti stampati che richiedono una planarità superficiale estremamente elevata, è possibile utilizzare metodi di lucidatura chimica. Immergere il circuito stampato in una soluzione chimica specifica per rimuovere piccole sporgenze sulla superficie attraverso reazioni chimiche, ottenendo una superficie liscia e uniforme. La lucidatura chimica può migliorare efficacemente la qualità della superficie senza danneggiare i circuiti interni del circuito stampato, ma richiede un controllo rigoroso di parametri quali concentrazione, temperatura e tempo di lavorazione della soluzione chimica.